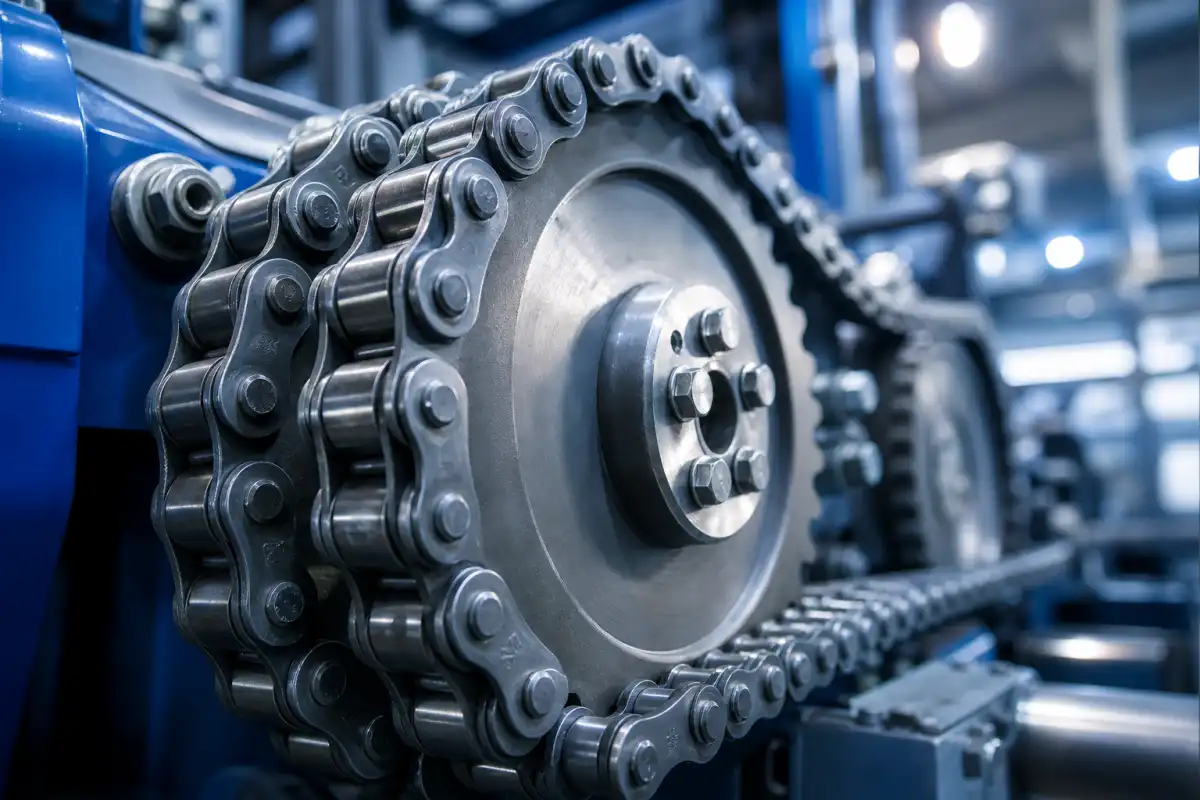
Endüstriyel zincir yağlama, güç aktarım sistemlerinin performansını ve ömrünü doğrudan belirleyen en kritik bakım prosedürlerinden biridir. Fabrika üretim hatlarından maden ocaklarına, gıda işleme tesislerinden otomotiv montaj hatlarına kadar pek çok endüstriyel alanda kullanılan zincir ve dişli sistemleri, düzenli ve doğru yağlama olmadan hızla aşınır, arızalanır ve planlanmamış duruşlara neden olur. Bu rehberde, endüstriyel zincir yağlama süreçlerinin tüm detaylarını, bakım prosedürlerini ve aşınma kontrol yöntemlerini kapsamlı şekilde ele alıyoruz.
Endüstriyel Zincir Yağlama Neden Kritik Öneme Sahiptir?
Endüstriyel zincir sistemleri, mekanik güç aktarımının belkemiğini oluşturur. Rulmanlı zincirler, konveyör zincirleri ve kaldırma zincirleri gibi farklı tipler,her biri farklı çalışma koşullarına göre farklı yağlama gereksinimlerine sahiptir. Doğru yağlama uygulanmadığında;
- Aşınma hızı 3-5 kat artar — yağsız çalışan zincir pimleri ve büzükler arasında metal-metal temas doğrudan aşınmaya neden olur
- Enerji verimliliği %15-20 düşer — sürtünme artışı güç kaybına ve elektrik tüketiminde artışa yol açar
- Gürültü seviyesi önemli ölçüde yükselir — kuru çalışan zincirler karaktertik çarpma ve sürtünme sesleri üretir
- Beklenmeyen arızalar ve planlanmamış duruşlar oluşur — bakımsız zincirler ani kopmalara neden olabilir
Endüstriyel tesislerde yaygın arıza nedenlerinin büyük çoğunluğu yetersiz veya yanlış yağlamadan kaynaklanmaktadır. Bu nedenle zincir yağlama, sadece bir bakım adımı değil, operasyonel sürekliliğin teminatıdır.
Zincir Yağlama Türleri ve Uygulama Yöntemleri
1. El ile Yağlama (Manuel Yağlama)
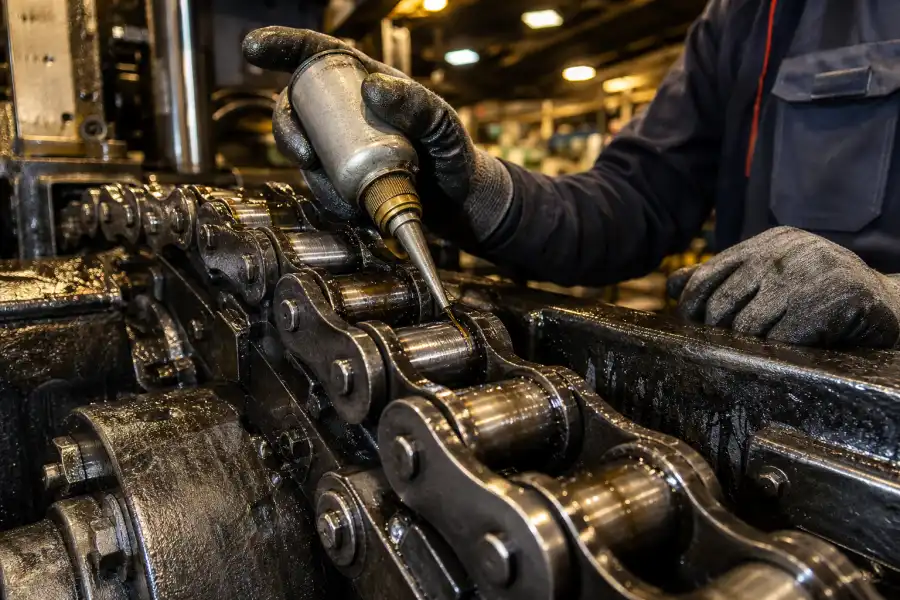
Küçük ölçekli tesislerde ve düşük hızlı uygulamalarda tercih edilen en basit yağlama yöntemidir. Yağ, fırça veya damlatma kabı ile doğrudan zincir üzerine uygulanır. Manuel yağlama;
- Düşük hızlı konveyör sistemlerinde etkilidir
- Düzensiz aralıklarla çalışan ekipmanlar için uygundur
- Yağ tüketimi kontrol altında tutulabilir
- Ancak tutarsız uygulama riski taşır
2. Damlalı Yağlama Sistemleri
Orta hız ve yük koşullarında en yaygın kullanılan yöntemdir. Yağ, ayarlı bir damlatma sistemiyle zincir pimlerinin üzerine kontrollü şekilde damlatılır. Damlalı yağlama sistemlerinde;
- Damla sayısı zincir genişliğine ve hızına göre ayarlanır
- Genellikle dakikada 4-20 damla arası uygulanır
- Yağ haznesinin düzenli kontrolü gereklidir
- Filtre sistemi ile temiz yağ akışı sağlanmalıdır
3. Yağ Banyosu (Daldırma) Yöntemi
Yüksek hız ve ağır yük koşullarında çalışan zincir sistemleri için en etkili yağlama yöntemidir. Zincirin alt kısmı bir yağ banyosuna kısmen daldırılır ve dönen zincir yağı sürekli olarak taşır. Bu yöntem;
- Düzgün ve sürekli yağ filmi sağlar
- Isı dağılımına yardımcı olur
- Yüksek hız uygulamalarında tercih edilir
- Yağ seviyesi ve kalitesi düzenli kontrol edilmelidir
4. Merkezi Yağlama Sistemleri
Büyük endüstriyel tesislerde çok sayıda zincir sisteminin bulunduğu hatlarda kullanılır. Pompa, boru ve nozul ağlarıyla yağ otomatik olarak dağıtılır. Merkezi yağlama;
- İnsan hatası riskini en aza indirir
- Zamanlama ve miktar kontrolü sağlar
- Uzun zincir hatlarında eşit dağılım garanti eder
- İlk kurulum maliyeti yüksek olsa da uzun vadede tasarruf sağlar
Farklı zincir tipleri ve çalışma koşulları için doğru yağlama yöntemini seçmek, zincir montaj ve kurulum süreçlerinin bir parçası olarak değerlendirilmelidir.
Doğru Yağ Seçimi: Viskozite, Katkı Maddeleri ve Çalışma Koşulları
Endüstriyel zincir yağlama işleminde kullanılacak yağın doğru seçilmesi, yağlama yöntemi kadar önemlidir. Yanlış viskozite veya uygunsuz katkı maddeleri içeren yağlar, zincirin erken aşınmasına neden olabilir.
Viskozite Seçimi
Yağ viskozitesi, çalışma sıcaklığına ve zincir hızına göre belirlenmelidir:
- Düşük hızlı uygulamalar (0-3 m/s): VG 220-460 viskozite sınıfı yağlar
- Orta hızlı uygulamalar (3-8 m/s): VG 68-150 viskozite sınıfı yağlar
- Yüksek hızlı uygulamalar (8+ m/s): VG 32-68 viskozite sınıfı yağlar
- Aşırı yük koşulları: EP (Extreme Pressure) katkılı yağlar tercih edilmelidir
Özel Çalışma Koşulları İçin Yağ Seçimi
- Yüksek sıcaklık (>150°C): Sentetik bazlı, termal kararlı yağlar
- Düşük sıcaklık (<-20°C): Düşük akma noktasına sahip yağlar
- Gıda endüstrisi: NSF H1 onaylı gıda dereceli yağlar
- Nemli/korozyif ortamlar: Pas önleyici katkılı yağlar
- Tozlu ortamlar: Düşük kül içerikli, temiz çalışan yağlar
Yağ seçimi hakkında daha detaylı bilgi için endüstriyel zincir ve dişli sistemlerinde malzeme seçimi konulu yazımızı inceleyebilirsiniz.
Zincir Bakım Prosedürleri ve Periyodik Kontrol Listesi
Düzenli bakım, endüstriyel zincir sistemlerinin öngörülebilir şekilde çalışmasını sağlar. Aşağıdaki periyodik kontrol listesi, bakım ekiplerinin sistematik çalışmasına yardımcı olur:
Günlük Kontroller
- Zincir gerginliği kontrolü — fazla gevşek veya fazla gergin zincir aşınmayı hızlandırır
- Yağlama durumu gözlemi — kuru bölgeler veya aşırı yağ birikimi tespiti
- Olağandışı ses ve titreşim kontrolü — anormal gürültü erken uyarı işaretidir
- Dişli yüzeyinde gözle görülür hasar kontrolü
Haftalık Kontroller
- Yağ seviyesi ve yağ kalitesi kontrolü
- Zincir bağlantı noktalarının gevşeklik kontrolü
- Dişli hizalaması kontrolü — yanlış hizalama asimetrik aşınmaya neden olur
- Koruyucu kapak ve muhafazaların durumu
Aylık Kontroller
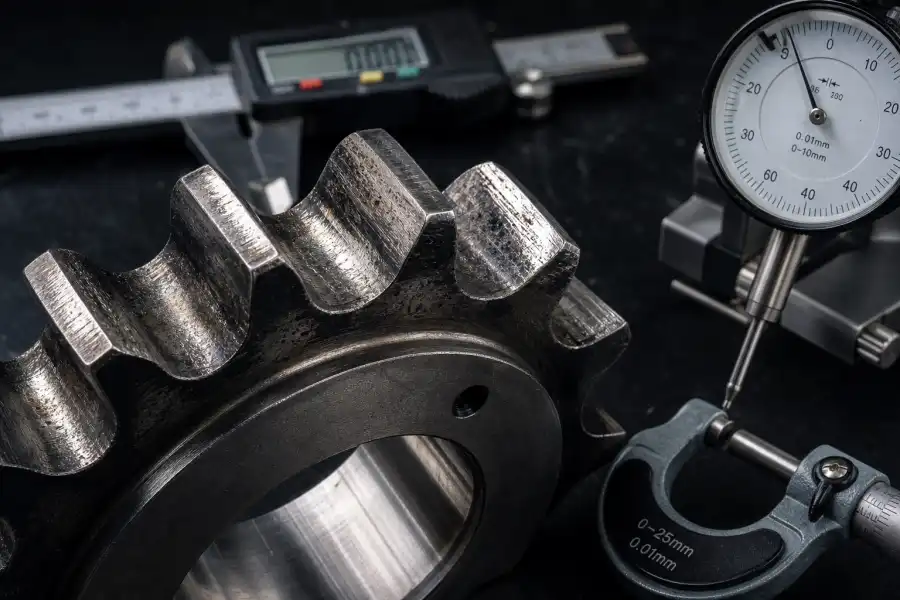
- Zincir uzama ölçümü — %2-3’ten fazla uzama değişim zamanı geldiğinin göstergesidir
- Dişli diş profili aşınma kontrolü — dişlerin incelmesi veya keskinleşmesi
- Rulman sıcaklık ve ses kontrolü
- Yağ numunesi analizi — metal partikül oranı ve yağ bozulma göstergeleri
Yıllık Kontroller
- Kapsamlı sistem denetimi ve yük testi
- Tam yağ değişimi ve sistem temizliği
- Zincir ve dişli değişim değerlendirmesi
- Güvenlik cihazları ve sensörlerin kalibrasyonu
Periyodik kontrol süreçlerinin eksiksiz uygulanması, zincir ve dişli aşınma kontrolü ile birlikte değerlendirildiğinde sistemin güvenilirliğini büyük ölçüde artırır.
Zincir Aşınma Belirtileri ve Erken Uyarı Sinyalleri
Endüstriyel zincir sistemlerinde aşınma, kademeli bir süreçtir ve erken tanındığında maliyetli arızalar önlenebilir. Aşağıdaki belirtiler, zincirin değişim zamanının yaklaştığını gösterir:
Gözle Görülür Belirtiler
- Zincir pimlerinde parlama ve çizikler — sürtünme kaynaklı yüzey hasarı
- Büzük (roller) yüzeyinde ovalleşme — asimetrik yük dağılımı göstergesi
- Dişli dişlerinde balık sırtı oluşumu — diş profilinin bozulması
- Zincir bağlantı pinlerinde korozyon — nem veya kimyasal etki sonucu
Performans Belirtileri
- Zincir çalışırında artan gürültü seviyesi
- Titreşim değerlerinde yükselme
- Motor akımında artış (artan sürtünme nedeniyle)
- Zincir atlama veya sıkışma olayları
Ölçümsel Belirtiler
- Zincir perdesinde %2’den fazla uzama
- Dişli çapında %1-2’lik azalma
- Rulman boşluğunda artış
Bu belirtilerden herhangi biri tespit edildiğinde, ölçü ve tolerans doğruluğu kontrolü yapılarak zincirin servis ömrü değerlendirilmelidir.
Yağlama Uygulamasında Dikkat Edilmesi Gereken Kritik Noktalar
Endüstriyel zincir yağlama işleminin etkili olması için bazı kritik kurallara dikkat edilmelidir:
Yağlama Öncesi Hazırlık
- Zinciri temizleyin — eski yağ, toz ve metal partikülleri uzaklaştırın
- Yağlama noktalarını belirleyin — pim ve büzük arayüzleri öncelikli bölgelerdir
- Güvenlik önlemlerini alın — hareketli parçalardan uzak durun, KKD kullanın
- Doğru yağı hazırlayın — üretici önerilerine uygun viskozite ve tipte yağ seçin
Yağlama Sırasında Dikkat Edilecekler
- Yağı zincirin iç yüzeyine uygulayın — dış yüzeyden ziyade pim-büzük arayüzleri hedeflenmelidir
- Aşırı yağlamaktan kaçının — fazla yağ toz ve kir biriktirir, aşınmayı hızlandırır
- Eşit dağılım sağlayın — tüm zincir boyunca düzgün yağ filmi oluşmalıdır
- Sıcak zincire yağ uygulayın — soğuk zincirde yağ akışkanlığı düşük, nüfuz etmesi zordur
Yağlama Sonrası Kontroller
- Aşırı yağ sızıntısı kontrolü yapın
- Zincir gerginliğini yeniden ayarlayın
- Koruyucu muhafazaları yerine takın
- Yağlama kaydını güncelleyin — tarih, yağ tipi, miktar ve uygulayan personel
Yağlama prosedürlerinin eksiksiz uygulanması, SKF zincir sürücü sistemleri önerileri ve Renold zincir bakım rehberleri ile uyumlu olmalıdır.
Yaygın Yağlama Hataları ve Sonuçları
Endüstriyel tesislerde karşılaşılan yağlama hataları, ciddi operasyonel kayıplara neden olabilir. En sık yapılan hatalar ve sonuçları şunlardır:
1. Yanlış Viskozite Seçimi
Düşük viskoziteli yağ kullanmak, yeterli film kalınlığı oluşturamaz ve metal-metal teması engelleyemez. Yüksek viskoziteli yağ ise soğuk başlangıçlarda nüfuz edemez ve enerji kaybına neden olur. Her iki durumda da aşınma hızı önemli ölçüde artar.
2. Düzensiz Yağlama Aralıkları
Yağlamanın atlanması veya düzensiz yapılması, yağ filminin kesilmesine ve kuru çalışma dönemlerine neden olur. Bu dönemlerde oluşan mikro-aşınmalar birikerek zincir ömrünü %40-60 oranında kısaltabilir.
3. Uyumsuz Yağ Karışımı
Farklı baz yağların veya uyumsuz katkı maddelerinin karıştırılması, yağın kimyasal yapısını bozabilir. Bu durum çökelti oluşumu, köpürme veya viskozite kaybına yol açar.
4. Kontaminasyon Kontrolünün İhmali
Toz, metal partikülleri ve nem gibi kirleticilerin yağa karışması, aşındırıcı etki yaratır. Temiz yağ bile kontamine olduğunda aşınmayı hızlandıran bir etken haline gelir.
5. Aşırı Yağlama
Aşırı yağlama, toz ve kir birikimini artırır, zincir üzerinde yapışkan bir tabaka oluşturur ve ısı dağılımını olumsuz etkiler. Gıda endüstrisinde ise ürün kontaminasyonu riski oluşturur.
Özel Endüstriyel Koşullarda Yağlama Stratejileri
Gıda Endüstrisi
Gıda işleme tesislerinde kullanılan zincirler için NSF H1 onaylı gıda dereceli yağlar zorunludur. Bu yağlar, olası gıda teması durumunda bile güvenli kabul edilir. Gıda endüstrisinde yağlama aralıkları daha sık olmalı ve yağ taşması riski minimize edilmelidir.
Yüksek Sıcaklık Uygulamaları
Fırın, kurutma odası ve sinterleme tesislerinde zincirler sürekli yüksek sıcaklığa maruz kalır. Bu koşullarda sentetik bazlı, yüksek termal kararlılığa sahip yağlar kullanılmalıdır. Mineral yağlar 120°C’nin üzerinde hızla bozulur ve kalıntı bırakır.
Açık Hava ve Aşırı Soğuk
Açık hava uygulamalarında yağ, düşük sıcaklıklarda akışkanlığını kaybedebilir. Düşük akma noktasına sahip yağlar seçilmeli ve soğuk başlangıç prosedürleri uygulanmalıdır. Korozyon önleyici katkılar da bu ortamlar için kritik öneme sahiptir.
Kimyasal ve Aşındırıcı Ortamlar
Kimya ve metalürji tesislerinde asit buharları, alkali sıvaılar ve aşındırıcı tozlar zincir yağını bozabilir. Bu ortamlarda özel kimyasal dayanımlı yağlar ve sık yağlama aralıkları gereklidir.
Dijital Bakım Yönetimi ve Akıllı İzleme Sistemleri
Endüstri 4.0 dönüşümüyle birlikte zincir bakım yönetimi de dijitalleşmektedir. Akıllı sensörler ve izleme sistemleri, gerçek zamanlı veri toplama ve analiz imkanı sunar:
- Titreşim analizörleri — erken aşınma tespiti için sürekli izleme
- Sıcaklık sensörleri — aşırı ısınma uyarısı ve yağlama etkinliği kontrolü
- Akıllı yağlama sistemleri — ihtiyaç bazlı otomatik yağ dağıtımı
- Prediktif bakım yazılımları — veri odaklı bakım planlaması ve arıza tahmini
Bu teknolojilerin entegrasyonu, yağlama bakım maliyetlerini %25-30 oranında düşürebilir ve plansız duruşları %50’ye kadar azaltabilir. Dijital bakım yönetimi, özellikle büyük ölçekli endüstriyel tesislerde operasyonel sürekliliğin sağlanması için stratejik bir araçtır.
Sonuç: Endüstriyel Zincir Yağlama ve Bakımın Stratejik Önemi
Endüstriyel zincir yağlama, basit bir bakım faaliyeti olarak görülmekten çıkıp, operasyonel mükemmelliğin stratejik bir bileşeni olarak değerlendirilmelidir. Doğru yağ seçimi, uygun uygulama yöntemi, düzenli periyodik kontrol ve dijital izleme sistemlerinin entegrasyonu, zincir sistemlerinin endüstriyel zincir yağlama süreçlerinde en üst düzeyde performans göstermesini sağlar.
Bakımsız veya yetersiz yağlanan bir zincir sistemi, üretim duruşlarına, enerji kaybına ve güvenlik risklerine neden olabilir. Buna karşılık, sistematik bir yağlama ve bakım programı;
- Zincir ömrünü 2-3 kat uzatır
- Enerji tüketimini %15-20 azaltır
- Plansız duruşları en aza indirir
- Toplam sahip olma maliyetini önemli ölçüde düşürür
- İş güvenliğini artırır
Gurur Makina olarak, endüstriyel zincir ve dişli sistemlerinde doğru yağlama ve bakım uygulamalarının öneminin farkında olarak, müşterilerimize teknik destek ve doğru ürün seçimi konusunda danışmanlık hizmeti sunuyoruz. Endüstriyel zincir yağlama süreçlerinizi optimize etmek ve sistem ömrünüzü uzatmak için uzman ekibimizle iletişime geçebilirsiniz.
bakımdişliendüstriyel zincirgüç aktarım